
ข่าวอุตสาหกรรม
 Oct 09, 2026
 โพสต์โดย ผู้ดูแลระบบ
การอัดขึ้นรูปเย็นเทียบกับอลูมิเนียมหล่อ: กระบวนการใดที่ให้ชิ้นส่วนที่มีความแม่นยำดีกว่า
เหตุใดการเลือกกระบวนการจึงสร้างชิ้นส่วนอะลูมิเนียมที่มีความแม่นยำ
วิศวกรที่ออกแบบเซ็นเซอร์ช่วยเหลือผู้ขับขี่ ตัวเรือนไลดาร์ ข้อต่อหุ่นยนต์ฮิวแมนนอยด์ และโครงสร้างโดรนก็เผชิญกับความท้าทายเดียวกัน ส่วนประกอบอะลูมิเนียมที่อยู่ตรงกลางของระบบจะต้องมีขนาดที่แคบ ต้านทานการสั่นสะเทือนได้นานหลายปี และมีลักษณะการทำงานเหมือนกันตั้งแต่ชิ้นแรกจนถึงชิ้นที่หมื่น เส้นทางการผลิตที่เลือกตั้งแต่เนิ่นๆ ของโครงการมักจะตัดสินว่าเป้าหมายเหล่านั้นจะไปถึงได้หรือไม่โดยไม่ต้องออกแบบใหม่ซึ่งมีค่าใช้จ่ายสูงในภายหลัง
สองกระบวนการครอบงำการอภิปรายเหล่านี้: การหล่อแบบเดิมและการอัดขึ้นรูปเย็น ทั้งสองสามารถสร้างรูปร่างที่ซับซ้อนได้ในเชิงปริมาตร แต่มีความแตกต่างกันอย่างมากในโครงสร้างภายใน สมรรถนะทางกล การควบคุมมิติ และปัญหาที่จะเกิดขึ้นเมื่อถูกผลักออกจากเขตความสะดวกสบาย ผู้ซื้อที่ถือว่าสินค้าเหล่านี้ใช้แทนกันได้มักจะค้นพบความแตกต่างหลังจากที่เกิดความล้มเหลวในโรงงานหรือเศษซากที่ปรากฏบนสายการผลิตเท่านั้น
คู่มือนี้จะเปรียบเทียบทั้งสองกระบวนการจากมุมมองทางวิศวกรรมและการจัดซื้อ โดยจะอธิบายว่าแต่ละประเภทขึ้นรูปโลหะอย่างไร ซึ่งแต่ละประเภททำงานได้ดีที่สุด รูปภาพต้นทุนจริงๆ เป็นอย่างไร และวิธีการเขียนข้อกำหนดที่ซัพพลายเออร์ที่มีความสามารถสามารถตอบสนองได้ ข้อเสียเปรียบจะถูกนำเสนออย่างเปิดเผย รวมถึงสถานการณ์ที่การหล่อแบบยังคงเป็นทางเลือกที่ชาญฉลาดกว่า
แต่ละกระบวนการขึ้นรูปโลหะอย่างไร
วิธีที่ชัดเจนที่สุดในการทำความเข้าใจช่องว่างด้านประสิทธิภาพคือการดูสถานะทางกายภาพของโลหะในระหว่างการขึ้นรูป ในการหล่อขึ้นรูป อลูมิเนียมจะถูกหลอมและอัดลงในแม่พิมพ์เหล็กภายใต้แรงดันสูง ในการอัดขึ้นรูปเย็น แท่งเหล็กแข็งจะถูกผลักผ่านแม่พิมพ์ที่อุณหภูมิห้องหรือใกล้อุณหภูมิห้อง ความแตกต่างเพียงอย่างเดียวนั้นหล่อหลอมเกือบทุกอย่างที่ตามมา
อลูมิเนียมหล่อตาย
อะลูมิเนียมหลอมเหลวจะเติมโพรงได้อย่างรวดเร็ว ซึ่งทำให้การหล่อแบบมีประสิทธิภาพสำหรับตัวเรือนผนังบางที่ซับซ้อน ปัญหาคือสิ่งที่เกิดขึ้นระหว่างการเติมและการแข็งตัว อากาศที่ติดอยู่ในของเหลวและก๊าซที่ปล่อยออกมาเมื่อโลหะเย็นลงทำให้เกิดความพรุนของก๊าซ และการหดตัวจะทำให้เกิดช่องว่างซึ่งส่วนที่หนาจะแข็งตัวอยู่ แม้แต่กระบวนการที่ได้รับการควบคุมอย่างดีก็ยังทำให้เกิดความไม่ต่อเนื่องภายใน และช่องว่างเหล่านั้นมักพบบ่อยในส่วนที่หนักกว่าของชิ้นส่วน
- โลหะหลอมเหลวจะถูกฉีดเข้าไปในแม่พิมพ์เหล็กกล้าด้วยความเร็วและความดันสูง
- โลหะจะเย็นตัวและแข็งตัว โดยมักจะใช้เวลาเพียงไม่กี่วินาทีสำหรับชิ้นส่วนขนาดเล็ก
- การหล่อจะถูกดีดออกและตัดแต่ง จากนั้นมักจะทำการกลึงบนพื้นผิวที่สำคัญ
- การทดสอบการรั่วหรือการตรวจสอบจะคัดกรองชิ้นส่วนที่มีช่องว่างภายในออก
อลูมิเนียมรีดเย็น
การอัดขึ้นรูปเย็นทำงานบนวัสดุที่เป็นของแข็ง ดังนั้นจึงไม่มีสถานะเป็นของเหลวและไม่มีการหดตัวของการแข็งตัว บิลเล็ตถูกบีบอัดและบังคับผ่านแม่พิมพ์ที่มีรูปร่าง และโลหะจะไหลแบบพลาสติกเพื่อให้ได้รูปทรงของแม่พิมพ์ การไหลของพลาสติกนี้มีแนวโน้มที่จะปิดความไม่ต่อเนื่องภายในและจัดโครงสร้างเกรนตามทิศทางการไหลของโลหะ ซึ่งช่วยเพิ่มความแข็งแกร่งในทิศทางที่สำคัญที่สุดสำหรับส่วนประกอบที่บรรทุก
- เหล็กแท่งอลูมิเนียมดัดที่ตัดแล้วจะถูกโหลดเข้าไปในเครื่องมือกด
- เครื่องกดจะดันเหล็กแท่งผ่านแม่พิมพ์ การสร้างผนัง บอส และโพรงต่างๆ
- ส่วนที่ขึ้นรูปจะถูกตัดแต่ง และบางครั้งก็คลายความเครียดหรือผ่านการอบด้วยความร้อน
- การตัดเฉือน CNC จะเสร็จสิ้นเฉพาะคุณสมบัติที่ต้องการความแม่นยำขั้นสุดท้ายเท่านั้น
เคียงข้างกัน: ความแตกต่างของประสิทธิภาพหลัก
ทีมจัดซื้อมักจะเปรียบเทียบกระบวนการใน 5 มิติ ได้แก่ ความหนาแน่นของโครงสร้าง ความแข็งแรงและอายุการใช้งานความล้า ความแม่นยำของมิติกับการตกแต่งพื้นผิว พฤติกรรมทางความร้อน และความสม่ำเสมอของแบทช์ ตารางด้านล่างสรุปผลลัพธ์โดยทั่วไป ผลลัพธ์ที่แท้จริงขึ้นอยู่กับอัลลอยด์ รูปทรง คุณภาพเครื่องมือ และมาตรฐานการตรวจสอบ
| เกณฑ์ | อลูมิเนียมหล่อตาย | อลูมิเนียมรีดเย็น |
|---|---|---|
| โครงสร้างภายใน | มีความพรุนของก๊าซและการหดตัวได้ | ความไม่ต่อเนื่องแบบปิดที่มีความหนาแน่นเต็มที่ |
| ต้านทานความเมื่อยล้า | ปานกลาง ไวต่อช่องว่าง | สูง เหมาะกับการรับน้ำหนักเป็นรอบ |
| ความเหนียว | มักมีข้อจำกัด | โดยทั่วไปสูงขึ้น |
| ความหยาบของพื้นผิวตามรูปแบบ | โดยทั่วไปประมาณ 1.6 ถึง 3.2 ไมโครเมตร Ra | โดยทั่วไปประมาณ 0.8 ถึง 1.6 ไมโครเมตร Ra |
| แถบความอดทนที่สำคัญ | มักจะ 0.1 มม. ขึ้นไปโดยไม่ต้องตัดแต่งขึ้นรูปด้วยเครื่องจักร | มักจะ 0.05 มม. หรือดีกว่าบนลักษณะที่ขึ้นรูป |
| ความเหมาะสมในการเชื่อมด้วยเลเซอร์ | ถูกจำกัดด้วยความพรุน | ผลการเชื่อมที่แข็งแกร่งและสม่ำเสมอ |
| ความสม่ำเสมอของแบทช์ | แตกต่างกันไปตามกระบวนการดริฟท์ | มีเสถียรภาพ over long runs |
ประสิทธิภาพความหนาแน่นและไร้รูพรุน
ความหนาแน่นเป็นรากฐานของความแตกต่างอื่นๆ ส่วนใหญ่ ความพรุนของก๊าซในการหล่อโลหะไม่ได้ปรากฏให้เห็นบนพื้นผิวเสมอไป ซึ่งทำให้มีความเสี่ยงที่ซ่อนอยู่ ตัวเรือนสามารถผ่านการตรวจสอบด้วยสายตาและยังคงรั่วไหลภายใต้แรงกดดัน หรืออาจแตกร้าวหลังจากผ่านรอบความร้อนไม่กี่พันรอบ เนื่องจากมีช่องว่างอยู่ใกล้เส้นทางโหลด ชิ้นส่วนที่อัดขึ้นรูปเย็นจะหลีกเลี่ยงการเปลี่ยนจากของเหลวเป็นของแข็งโดยสิ้นเชิง ดังนั้นความไม่ต่อเนื่องภายในเหล่านี้จึงเกิดขึ้นได้ยาก สิ่งที่สำคัญที่สุดสำหรับตัวเรือนเซ็นเซอร์แบบปิดผนึกและชิ้นส่วนใดๆ ที่จะเชื่อมด้วยเลเซอร์ เนื่องจากคุณภาพการเชื่อมขึ้นอยู่กับสิ่งที่อยู่ใต้พื้นผิวเป็นอย่างมาก
ความแข็งแรงและความต้านทานต่อความเมื่อยล้า
ส่วนประกอบในข้อต่อหุ่นยนต์และสภาพแวดล้อมแชสซีของยานพาหนะแทบจะไม่ล้มเหลวจากการโอเวอร์โหลดเพียงครั้งเดียว พวกเขาล้มเหลวจากการพลิกกลับของความเครียดเล็กๆ น้อยๆ นับล้านที่ทำให้เกิดรอยแตกที่จุดอ่อนอย่างช้าๆ เนื่องจากการอัดขึ้นรูปเย็นทำให้เกิดโครงสร้างที่หนาแน่นและมีการไหลของเกรนตามทิศทาง ประสิทธิภาพความล้าโดยทั่วไปจึงแข็งแกร่งกว่า โดยเฉพาะที่เนื้อ ซี่โครงบาง และบอส การหล่อแบบตายตัวสามารถให้ความแข็งแรงคงที่ได้ดีเยี่ยม แต่ความเหนียวที่ต่ำกว่าและความไวต่อช่องว่างภายในอาจทำให้อายุความล้าสั้นลงภายใต้การสั่นสะเทือน
ความแม่นยำมิติและคุณภาพพื้นผิว
แม่พิมพ์หล่อจะหดตัวเมื่อเย็นตัวลง และเครื่องมือจะต้องชดเชยการเคลื่อนไหวนั้น การบรรลุพิกัดความเผื่อที่แคบมักหมายถึงการเพิ่มการตัดเฉือน CNC ให้กับหน้าตัด รู และคุณสมบัติการติดตั้งที่สำคัญ การอัดขึ้นรูปเย็นจะสร้างชิ้นส่วนให้ใกล้เคียงกับขนาดขั้นสุดท้ายมากขึ้น และสร้างพื้นผิวที่เรียบขึ้น ดังนั้นจึงจำเป็นต้องมีการตัดเฉือนรองด้วยคุณสมบัติที่น้อยลง ขั้นตอนการตัดเฉือนที่น้อยลงหมายถึงการจัดการที่น้อยลง ข้อผิดพลาดในการจับยึดน้อยลง และการประกอบที่พอดียิ่งขึ้น
พฤติกรรมความร้อนและความสม่ำเสมอของแบทช์
การจัดการระบายความร้อนถือเป็นสิ่งสำคัญสำหรับโมดูล LIDAR และตัวเรือนเซ็นเซอร์ ซึ่งความร้อนจากอุปกรณ์อิเล็กทรอนิกส์จะต้องไปถึงเปลือกด้านนอกโดยไม่สร้างจุดร้อน ผนังที่หนาแน่นและไร้ช่องว่างจะนำความร้อนได้อย่างคาดเดาได้ดีกว่าผนังที่มีรูพรุนกระจัดกระจาย ซึ่งสามารถขัดขวางการไหลของความร้อนไม่สม่ำเสมอ ตลอดการดำเนินการผลิต การเคลื่อนตัวของกระบวนการในการหล่อแบบตายตัวสามารถเปลี่ยนระดับความพรุนจากกะหนึ่งไปอีกกะหนึ่งได้ การอัดขึ้นรูปเย็นมีแนวโน้มที่จะรักษาเอาต์พุตให้คงที่มากขึ้น ซึ่งช่วยลดภาระงานการตรวจสอบที่เข้ามา และช่วยให้อัตราข้อบกพร่องอยู่ในระดับต่ำเมื่อเวลาผ่านไป
ภาพรวมของเส้นทางการผลิตทั้งสองเส้นทาง
แผนภาพด้านล่างแสดงลำดับขั้นตอนในแต่ละเส้นทาง ความแตกต่างที่สำคัญอยู่ที่ระยะกลาง: โลหะเหลวจะแข็งตัวในกรณีหนึ่ง ในขณะที่บิลเล็ตแข็งจะไหลเป็นพลาสติกในอีกกรณีหนึ่ง
สถานการณ์การใช้งาน: ตำแหน่งที่แต่ละกระบวนการเหมาะสม
ไม่มีกระบวนการใดที่ดีกว่าในระดับสากล ตัวเลือกที่เหมาะสมขึ้นอยู่กับการทำงานของชิ้นส่วน น้ำหนักบรรทุก ข้อกำหนดการซีลและการเชื่อม และปริมาณการผลิต คำแนะนำด้านล่างนี้สะท้อนถึงแนวปฏิบัติทั่วไปในอุตสาหกรรมมากกว่ากฎตายตัว และการทบทวนทางวิศวกรรมควรยืนยันในแต่ละกรณี
ในกรณีที่ Die Casting ยังคงเป็นทางเลือกที่ดี
- ตัวเรือนที่มีความแม่นยำต่ำซึ่งมีความทนทานต่อมิติสูงและรูปลักษณ์ของพื้นผิวมีความสำคัญมากกว่าความสมบูรณ์ภายใน
- ฝาครอบและเปลือกที่ไม่มีโครงสร้างซึ่งรับน้ำหนักได้น้อย และไม่จำเป็นต้องมีการปิดผนึกภายใต้แรงกด
- รูปทรงผนังบางที่ซับซ้อนมากในปริมาณมาก โดยที่ต้นทุนเครื่องมือต่อชิ้นส่วนเป็นตัวขับเคลื่อนหลัก
- โปรเจ็กต์ที่การออกแบบยังคงเปลี่ยนแปลงและการใช้เครื่องมือซ้ำอย่างรวดเร็วมีความสำคัญมากกว่าข้อมูลความล้าในระยะยาว
เมื่อการอัดรีดเย็นให้ข้อดีที่ชัดเจน
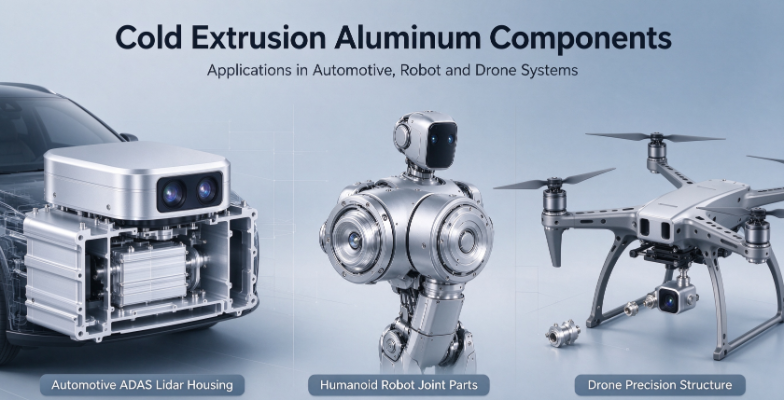
- ตัวเรือน Lidar และตัวกล้องติดรถยนต์ที่ต้องปิดผนึกและมีมิติคงตัวตลอดวงจรอุณหภูมิ
- ชิ้นส่วนโครงสร้างหุ่นยนต์ฮิวแมนนอยด์ที่มีการเคลื่อนไหวแบบลูกสูบอย่างต่อเนื่องและต้องต้านทานการแตกร้าวเมื่อยล้า
- ส่วนประกอบของโดรนที่รับน้ำหนักแบบไดนามิกสูง โดยที่ทั้งน้ำหนักและความน่าเชื่อถือมีความสำคัญ
- ชิ้นส่วนที่ต้องการการเชื่อมด้วยเลเซอร์หรือสุญญากาศสูง โดยที่วัสดุฐานที่มีความหนาแน่นจะช่วยเพิ่มความสม่ำเสมอในการเชื่อม
รูปภาพต้นทุน: ราคาต่อหน่วยเทียบกับต้นทุนรวม
ข้อสันนิษฐานทั่วไปถือว่าการหล่อแบบตายตัวมีราคาถูกกว่าเสมอ นั่นเป็นเรื่องจริงสำหรับราคาต่อหน่วยของชิ้นส่วนธรรมดาในปริมาณที่สูงมาก แต่ต้นทุนทั้งหมดรวมถึงเศษเหล็ก การทำงานซ้ำ การตรวจสอบ การตัดเฉือนขั้นที่สอง การส่งคืนภาคสนาม และเวลาทางวิศวกรรมที่ใช้ในการแก้ไขปัญหาด้านคุณภาพ ราคาที่เสนอต่ำกว่าอาจกลายเป็นตัวเลือกที่แพงกว่าเมื่อนับต้นทุนแอบแฝงเหล่านี้แล้ว
โดยทั่วไปแล้ว การอัดขึ้นรูปเย็นต้องใช้การลงทุนด้านเครื่องมือล่วงหน้าที่สูงกว่า และการติดตั้งเหล็กแท่งและแท่นอัดที่ระมัดระวังมากขึ้น จุดแข็งของมันอยู่ที่ผลผลิตและความสามารถในการคาดการณ์ได้ เมื่อชิ้นส่วนถูกปฏิเสธน้อยลง ต้องการการตัดเฉือนน้อยลง และผลผลิตมีความสม่ำเสมอตลอดกะ ต้นทุนต่อชิ้นส่วนที่ดีสามารถเปรียบเทียบได้ตลอดอายุการใช้งานของโปรแกรม ผู้ซื้อควรขอประมาณการต้นทุนรวมในการเป็นเจ้าของ แทนที่จะเปรียบเทียบราคาต่อหน่วยเพียงอย่างเดียว
เคล็ดลับการออกแบบเพื่อระบุชิ้นส่วนอะลูมิเนียมที่มีความแม่นยำ
ไม่ว่าคุณจะเลือกเส้นทางไหน ข้อกำหนดที่ชัดเจนจะช่วยลดความเสี่ยง ภาพวาดที่อธิบายฟังก์ชัน ไม่ใช่แค่รูปทรงเรขาคณิต ช่วยให้ซัพพลายเออร์แนะนำกระบวนการที่เหมาะสมและแจ้งปัญหาได้ตั้งแต่เนิ่นๆ ทีมที่ทำงานด้วยความน่าเชื่อถือ ชิ้นส่วนอลูมิเนียมอัดขึ้นรูปเย็น ซัพพลายเออร์มักจะได้รับประโยชน์สูงสุดจากการทบทวนการออกแบบในช่วงแรกๆ
- ระบุว่าคุณลักษณะใดที่รับน้ำหนัก ปิดผนึก หรือนำความร้อน และทำเครื่องหมายว่าสำคัญบนแบบร่าง
- ระบุการเปลี่ยนความหนาของผนังเบาๆ เพื่อหลีกเลี่ยงความเข้มข้นของความเค้นที่การเปลี่ยนแปลงอย่างรวดเร็ว
- กำหนดความหยาบของพื้นผิวเฉพาะจุดที่สำคัญเท่านั้น เช่น หน้าซีลและที่นั่งลูกปืน
- ระบุวิธีการตรวจสอบเพื่อความสมบูรณ์ภายใน เช่น การทดสอบการรั่วไหลหรือการแยกส่วนตัวอย่าง
- แจ้งปริมาณการผลิตที่คาดหวังและการคาดการณ์รายปี เพื่อให้ซัพพลายเออร์สามารถวางแผนเครื่องมือและกำลังการผลิตได้
- เห็นด้วยกับแผนการตรวจสอบบทความแรกและเกณฑ์การยอมรับก่อนที่จะเผยแพร่เครื่องมือ
ข้อผิดพลาดทั่วไปที่ควรหลีกเลี่ยง
- กระชับทุกพิกัดความเผื่อให้มีค่าเท่ากัน ซึ่งผลักดันต้นทุนโดยไม่ปรับปรุงฟังก์ชัน
- ละเว้นภาระความเมื่อยล้าในระหว่างการออกแบบและตรวจสอบเฉพาะความแข็งแรงคงที่เท่านั้น
- เปิดตัวเลือกกระบวนการทิ้งไว้โดยไม่ให้ข้อกำหนดด้านประสิทธิภาพแก่ซัพพลายเออร์
สิ่งที่ควรมองหาจากซัพพลายเออร์อะลูมิเนียมที่มีความแม่นยำ
ความรู้ด้านกระบวนการเป็นเพียงส่วนหนึ่งของภาพเท่านั้น ซัพพลายเออร์ที่ผลิต ส่วนประกอบอลูมิเนียมที่มีความแม่นยำ สำหรับอุตสาหกรรมที่มีความต้องการสูงควรจะสามารถแสดงให้เห็นถึงการควบคุมทั่วทั้งห่วงโซ่ตั้งแต่เหล็กแท่งไปจนถึงชิ้นส่วนสำเร็จรูป รายการตรวจสอบด้านล่างช่วยให้ผู้ซื้อประเมินความสามารถก่อนตัดสินใจทำโครงการ
- มีประสบการณ์เกี่ยวกับการอัดขึ้นรูปเย็นและเครื่องจักรกลซีเอ็นซีเป็นขั้นตอนการทำงานแบบผสมผสาน แทนที่จะแยกขั้นตอนการรับเหมาช่วงแบบแยกกัน
- ความสามารถในการตรวจสอบที่บันทึกไว้ รวมถึงการวัดขนาด การตรวจสอบพื้นผิว และการทดสอบความสมบูรณ์ภายใน
- กระบวนการทำความสะอาดและการรักษาพื้นผิวเหมาะสำหรับชิ้นส่วนที่ปิดผนึกหรือเชื่อม
- ความเต็มใจที่จะตรวจสอบแบบร่าง แนะนำการปรับเปลี่ยนการออกแบบ และสนับสนุนทั้งโปรแกรม OEM และ ODM แบบกำหนดเอง
- บันทึกการควบคุมกระบวนการที่ชัดเจนซึ่งแสดงให้เห็นว่าจะรักษาความสอดคล้องของแบทช์ตลอดการดำเนินการผลิตที่ยาวนานได้อย่างไร
สรุป: จับคู่กระบวนการกับเป้าหมายประสิทธิภาพ
สำหรับชิ้นส่วนที่มีความแม่นยำซึ่งจะต้องมีความหนาแน่น มีความเสถียรในมิติ และทนทานต่อความล้าตลอดอายุการใช้งานที่ยาวนาน การอัดขึ้นรูปเย็นมีข้อดีทางโครงสร้างที่การหล่อแบบตายตัวนั้นยากลำบากในการจับคู่ การหล่อแบบยังคงได้รับความนิยมในการใช้งานที่เรียบง่ายกว่า ความเครียดต่ำ และมีปริมาณมาก โดยที่ความประหยัดด้านความเร็วและการใช้เครื่องมือนั้นสมเหตุสมผล การตัดสินใจที่ดีที่สุดเริ่มต้นด้วยหน้าที่ของชิ้นส่วนมากกว่าชื่อกระบวนการ
หากโปรเจ็กต์ถัดไปของคุณเกี่ยวข้องกับตัวเรือนเซ็นเซอร์ โครงสร้างหุ่นยนต์ หรือส่วนประกอบของโดรน ให้แชร์ภาพวาดและข้อกำหนดด้านประสิทธิภาพตั้งแต่เนิ่นๆ การตรวจสอบโดยละเอียดเกี่ยวกับรูปทรง น้ำหนักบรรทุก และความต้องการการปิดผนึกจะแสดงให้เห็นว่าเส้นทางใดที่เหมาะกับ และการตรวจสอบตัวอย่างจะยืนยันก่อนที่จะเริ่มการผลิตทั้งหมด
คำถามที่พบบ่อย
คำถามที่ 1: การอัดขึ้นรูปเย็นมีราคาแพงกว่าการหล่อแบบตายตัวเสมอไปหรือไม่?
ไม่จำเป็น. การอัดขึ้นรูปเย็นมักต้องใช้เครื่องมือล่วงหน้าและค่าติดตั้งที่สูงขึ้น แต่สามารถลดต้นทุนรวมได้เมื่อชิ้นส่วนถูกทิ้งเป็นเศษน้อยลง จำเป็นต้องใช้ขั้นตอนการตัดเฉือนน้อยลง และการส่งคืนฟิลด์ลดลง การเปรียบเทียบต้นทุนรวมในการเป็นเจ้าของจะให้ภาพที่แม่นยำมากกว่าการเปรียบเทียบราคาต่อหน่วยเพียงอย่างเดียว
คำถามที่ 2: ชิ้นส่วนอะลูมิเนียมหล่อขึ้นรูปสามารถใช้ในตัวเรือนที่ปิดผนึกหรือกันน้ำได้หรือไม่
ใช่ ด้วยการออกแบบที่เหมาะสม การควบคุมกระบวนการ และการทดสอบการรั่วไหล อย่างไรก็ตาม ความพรุนภายในในส่วนที่หนากว่าสามารถสร้างเส้นทางการรั่วไหลที่ยากต่อการตรวจจับด้วยสายตา สำหรับตัวเรือนที่มีข้อกำหนดการปิดผนึกที่เข้มงวด วัสดุฐานที่มีความหนาแน่นมักจะลดความเสี่ยงนี้และปรับปรุงความสม่ำเสมอ
คำถามที่ 3: เหตุใดความต้านทานต่อความล้าจึงมีความสำคัญสำหรับชิ้นส่วนหุ่นยนต์และโดรน
ชิ้นส่วนเหล่านี้มองเห็นการโหลดซ้ำๆ ระหว่างการเคลื่อนไหวและการสั่นสะเทือน รอยแตกจากความล้ามักเริ่มต้นที่ข้อบกพร่องเล็กๆ น้อยๆ หรือความเข้มข้นของความเครียด และจะเติบโตอย่างช้าๆ ในหลายรอบ โครงสร้างเกรนที่หนาแน่นและเรียงชิดกันในทิศทางช่วยชะลอการเกิดรอยแตกร้าว ซึ่งจะช่วยยืดอายุการใช้งานภายใต้การเคลื่อนไหวอย่างต่อเนื่อง
คำถามที่ 4: การอัดขึ้นรูปเย็นสามารถบรรลุความทนทานต่อคุณสมบัติที่สำคัญได้มากน้อยเพียงใด
สำหรับคุณสมบัติที่ขึ้นรูปหลายๆ แบบ ความคลาดเคลื่อนประมาณ 0.05 มม. หรือดีกว่านั้นสามารถทำได้ ขึ้นอยู่กับรูปทรง วัสดุ และสภาพของเครื่องมือ การตัดเฉือนขั้นสุดท้ายสามารถปรับแต่งคุณสมบัติที่ต้องการการควบคุมที่เข้มงวดยิ่งขึ้น การปรึกษาหารือเบื้องต้นกับซัพพลายเออร์จะช่วยกำหนดเกณฑ์ความคลาดเคลื่อนที่ยอมรับได้จริงสำหรับแต่ละคุณลักษณะ
คำถามที่ 5: ฉันจะตัดสินใจได้อย่างไรว่าจะระบุกระบวนการใดสำหรับการออกแบบใหม่
เริ่มต้นด้วยการระบุข้อกำหนดด้านการทำงาน: น้ำหนัก การปิดผนึก การเชื่อม การถ่ายเทความร้อน และปริมาตรที่คาดหวัง หากชิ้นส่วนมีโครงสร้าง ปิดผนึก หรือวิกฤตจากความล้า การอัดขึ้นรูปเย็นสมควรได้รับการประเมินอย่างจริงจัง หากชิ้นส่วนนั้นเรียบง่าย ไม่สำคัญ และผลิตในปริมาณที่สูงมากและมีพิกัดความเผื่อสูง การหล่อแบบตายตัวอาจจะประหยัดกว่า การทดสอบตัวอย่างทั้งสองเส้นทางสามารถยืนยันตัวเลือกได้

-
เบอร์โทรศัพท์
+86-0572-2210226หมายเลขโทรศัพท์
+86-13819283977 +86-13655726561 +86-13567228000ที่อยู่
อาคาร B, สวนอุตสาหกรรมนวัตกรรมและผู้ประกอบการ, เลขที่ 288, ถนนหยานซาน, เมืองหูโจว, มณฑลเจ้อเจียง, จีนคิวอาร์โค้ด
-
ลิงค์ด่วน
บ้าน สินค้า เกี่ยวกับเรา ความสามารถ อุตสาหกรรม ข่าว ติดต่อเรา -
สำรวจ
เปลือกกล้องอลูมิเนียมของยานพาหนะ อลูมิเนียมรีดเย็น ชิ้นส่วนอลูมิเนียมตีเย็น -
โปรดติดต่อเรา