
ข่าวอุตสาหกรรม
 Oct 29, 2026
 โพสต์โดย ผู้ดูแลระบบ
อโนไดซ์หรือการเคลือบสีฝุ่น: วิธีเลือกการรักษาพื้นผิวที่เหมาะสมสำหรับชิ้นส่วนอลูมิเนียมที่มีความแม่นยำ
เหตุใดการรักษาพื้นผิวจึงตัดสินใจว่าชิ้นส่วนอะลูมิเนียมที่มีความแม่นยำทำงานอย่างไร
ชิ้นส่วนอะลูมิเนียมที่มีความแม่นยำแทบจะไม่ล้มเหลวเนื่องจากอัลลอยด์พื้นฐานเพียงอย่างเดียว ในความล้มเหลวของสนามส่วนใหญ่ ชั้นพื้นผิวคือจุดอ่อน: ผิวสำเร็จที่ลอกออกภายใต้แรงสั่นสะเทือน สึกหรอผ่านส่วนต่อประสานแบบเลื่อน หรือสึกกร่อนหลังจากพ่นเกลือหรือการเก็บรักษาในที่ชื้นเป็นเวลาสองสามเดือน สำหรับวิศวกรและทีมจัดซื้อ การรักษาพื้นผิวถือเป็นการตัดสินใจหลักในการกำหนดความทนทาน พฤติกรรมทางไฟฟ้า ความแม่นยำของมิติ และต้นทุนทั้งหมด มันไม่ใช่เครื่องสำอางในภายหลัง
กระบวนการสองกระบวนการครองตลาดสำหรับส่วนประกอบอะลูมิเนียมที่ใช้ในอุปกรณ์อิเล็กทรอนิกส์ของยานยนต์ หุ่นยนต์อุตสาหกรรม และยานพาหนะทางอากาศไร้คนขับ: การชุบอโนไดซ์และการเคลือบสีฝุ่น ทั้งสองปกป้องอะลูมิเนียมได้อย่างมีประสิทธิภาพ แต่ทำงานในลักษณะพื้นฐานที่แตกต่างกัน อโนไดซ์จะสร้างชั้นออกไซด์จากตัวโลหะ ในขณะที่การเคลือบด้วยผงจะเชื่อมชั้นโพลีเมอร์เข้ากับพื้นผิว การเลือกไม่ถูกต้องอาจนำไปสู่การสึกหรอก่อนเวลาอันควร ข้อขัดแย้งด้านพิกัดความเผื่อ เกลียวอุดตัน หรืองบประมาณเพิ่มขึ้นอย่างไม่คาดคิดหลังจากตัดเฉือนตัวอย่างแล้ว
คู่มือนี้จะเปรียบเทียบทั้งสองกระบวนการจากมุมมองการจัดหาในทางปฏิบัติ โดยจะอธิบายวิธีการทำงานของแต่ละส่วน ตำแหน่งที่แต่ละส่วนทำงานได้ดี ตัวเลือกส่งผลต่อพิกัดความเผื่อที่เข้มงวดอย่างไร ปัจจัยผลักดันต้นทุน และวิธีการจับคู่การรักษากับสภาพการทำงานจริง เป้าหมายคือการช่วยคุณระบุการเข้าเส้นชัยให้กับคุณ ชิ้นส่วนอลูมิเนียม จากการแก้ไขรูปวาดครั้งแรกแทนที่จะค้นพบปัญหาระหว่างการตรวจสอบ
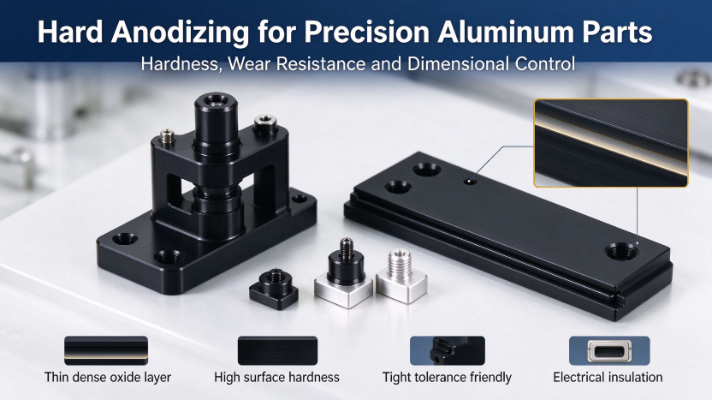
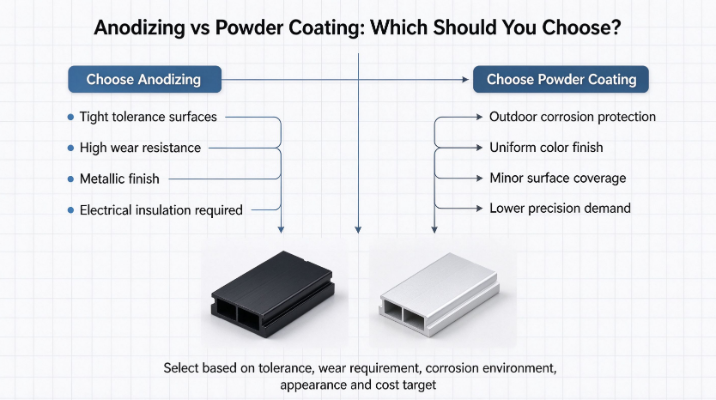
คำตอบด่วน: อโนไดซ์มักจะเป็นตัวเลือกที่ดีกว่าสำหรับพื้นผิวการใช้งานที่มีความทนทานต่ำ ความเป็นฉนวนไฟฟ้า และความต้านทานการสึกหรอ โดยทั่วไปการเคลือบสีฝุ่นมักนิยมใช้สำหรับการปกป้องชิ้นส่วนที่หันหน้าออกสู่ภายนอกอย่างหนาและสม่ำเสมอ และสำหรับความต้องการสีและพื้นผิวที่แข็งแกร่ง
อะลูมิเนียมอโนไดซ์ทำงานอย่างไรและเหมาะสมอย่างไร
หลักการไฟฟ้าเคมี
อโนไดซ์เป็นกระบวนการเคมีไฟฟ้าที่ชิ้นส่วนอลูมิเนียมทำหน้าที่เป็นขั้วบวกในอ่างอิเล็กโทรไลต์ที่เป็นกรด ภายใต้การควบคุมกระแส แรงดัน และอุณหภูมิ ออกซิเจนจะรวมตัวกับอะลูมิเนียมที่พื้นผิวเพื่อสร้างชั้นอะลูมิเนียมออกไซด์ที่มีรูพรุน ฟิล์มนี้เป็นส่วนหนึ่งของโลหะฐานแทนที่จะเป็นการเคลือบแบบแยก ดังนั้นจึงไม่หลุดลอกในความหมายทั่วไป จากนั้นจึงสามารถปิดผนึกรูพรุนหรือเติมด้วยสีย้อมเพื่อให้ได้สีที่หลากหลายและปรับปรุงประสิทธิภาพการกัดกร่อน เนื่องจากฟิล์มถูกขยายจากพื้นผิว การยึดเกาะจึงดีเยี่ยม และกระบวนการนี้เหมาะกับชิ้นส่วนที่ต้องรักษาขอบ เกลียว และรูปทรงของเครื่องจักรให้ไม่เสียหาย
ประเภททั่วไปสำหรับส่วนประกอบที่มีความแม่นยำ
- อโนไดซ์มาตรฐาน Type II: ฟิล์มที่ค่อนข้างบางซึ่งให้รูปลักษณ์ที่ดี ช่วงสีที่ย้อมได้กว้าง และการป้องกันการกัดกร่อนที่เชื่อถือได้ เป็นตัวเลือกปกติสำหรับเรือนที่หันหน้าเข้าหาผู้บริโภคและฉากรับทั่วไป
- อโนไดซ์แบบแข็ง Type III: ฟิล์มที่หนาและหนาแน่นกว่าซึ่งมีความแข็งสูง เหมาะสำหรับพื้นผิวเลื่อน คุณสมบัติไกด์ ส่วนต่อประสานของแอคชูเอเตอร์ และชิ้นส่วนที่ต้องสัมผัสกับแรงเสียดทานซ้ำ ๆ
จุดแข็งสำหรับส่วนประกอบอะลูมิเนียมที่มีความเที่ยงตรงสูง
- การยึดเกาะดีเยี่ยม เนื่องจากฟิล์มจะงอกขึ้นมาจากพื้นผิวแทนที่จะเกาะทับบนฟิล์ม
- มีความแข็งพื้นผิวและทนต่อการสึกหรอสูง โดยเฉพาะอย่างยิ่งเมื่อใช้อโนไดซ์แบบแข็ง
- ต้านทานการกัดกร่อนได้ดีในสภาพแวดล้อมในร่มส่วนใหญ่และสภาพแวดล้อมที่รุนแรงปานกลาง
- โครงสร้างฟิล์มบางที่รักษาความคลาดเคลื่อนของมิติที่แคบเมื่อมีการชดเชยการเติบโตอย่างเหมาะสม
- ฉนวนไฟฟ้าพื้นผิว ซึ่งมีประโยชน์สำหรับคุณสมบัติการติดตั้งและการออกแบบสายดิน
- พื้นผิวโลหะที่มีลักษณะสะอาดและสม่ำเสมอบนพื้นผิวกลึง
ข้อจำกัดในการวางแผน
- พื้นผิวที่ย้อมสีอาจซีดจางเมื่อโดนรังสียูวีเป็นเวลานาน จึงไม่เหมาะสำหรับการใช้งานภายนอกอาคารในระยะยาว
- การครอบคลุมอาจไม่เท่ากันในโพรงลึกและมุมภายในที่แหลมคม ซึ่งจำกัดการไหลของอิเล็กโทรไลต์
- ความสม่ำเสมอของสีจะควบคุมได้ยากบนรูปทรงที่ซับซ้อนและชุดโลหะผสม
- กระบวนการนี้ไม่สามารถซ่อนความพรุน รอยขีดข่วน หรือรอยการตัดเฉือนได้ มันมีแนวโน้มที่จะเปิดเผยพวกเขา
การอโนไดซ์แบบแข็งสมควรได้รับข้อความพิเศษสำหรับงานที่มีความแม่นยำ ฟิล์มบางส่วนขยายออกไปที่พื้นผิวเดิมและบางส่วนขยายออกไปด้านนอก ดังนั้นขนาดทั้งสองด้านของฟิล์มจึงเปลี่ยนไป การเขียนแบบต้องคำนึงถึงการเติบโตนี้ในเส้นผ่านศูนย์กลางวิกฤติ คุณลักษณะเกลียว และพื้นที่สวมอัด มิฉะนั้น ชิ้นส่วนที่ได้รับการตัดเฉือนอย่างถูกต้องอาจยังอยู่นอกพิกัดความเผื่อได้เมื่อเสร็จสิ้นแล้ว
การเคลือบผงสำหรับชิ้นส่วนอลูมิเนียม: กระบวนการและจุดแข็ง
วิธีการเคลือบถูกสร้างขึ้น
การเคลือบสีฝุ่นใช้ผงโพลีเมอร์ที่แห้งและบดละเอียดบนพื้นผิวอะลูมิเนียมโดยใช้ประจุไฟฟ้าสถิต ดังนั้นอนุภาคจึงถูกดึงดูดอย่างเท่าเทียมกันไปยังส่วนที่ต่อสายดิน จากนั้นส่วนที่เคลือบจะเข้าสู่เตาอบเพื่อบ่ม ซึ่งผงจะละลาย ไหล และเชื่อมโยงทางเคมีเป็นฟิล์มต่อเนื่อง เนื่องจากไม่มีตัวทำละลายระเหยในระหว่างการบ่ม กระบวนการนี้จึงปล่อยสารระเหยต่ำเมื่อเปรียบเทียบกับระบบเคลือบของเหลวหลายระบบ ผลลัพธ์ที่ได้คือชั้นที่หนาและสม่ำเสมอซึ่งปกปิดข้อบกพร่องเล็กๆ น้อยๆ ของพื้นผิว และให้การปกป้องที่แข็งแกร่งจากความชื้นและเกลือ
ข้อได้เปรียบหลักสำหรับส่วนประกอบอะลูมิเนียม
- ต้านทานการกัดกร่อนได้ดีเยี่ยม โดยเฉพาะสำหรับงานกลางแจ้งและมีความชื้นสูง
- มีให้เลือกหลากหลายสีทั้งแบบด้าน กลอส พื้นผิว และสีเมทัลลิกที่มีลักษณะสม่ำเสมอ
- ฟิล์มหนาขึ้นซึ่งปกปิดรอยตำหนิเล็กน้อยและรอยการตัดเฉือนเล็กน้อยด้วยสายตา
- ทนต่อแรงกระแทกได้ดีและทนทานต่อการบิ่นระหว่างการหยิบจับ
- การปล่อยสารระเหยต่ำและสภาพแวดล้อมที่ดีโดยทั่วไป
ข้อจำกัดที่ต้องพิจารณา
- โครงสร้างการเคลือบมีความหนากว่ามาก ซึ่งสามารถผลักดันวิกฤตพอดีภายนอกที่ทนทานได้ หากไม่ได้วางแผนไว้ในการออกแบบ
- เปลือกส้ม การรวมตัวของฝุ่น และการสะสมของขอบมีแนวโน้มที่จะเกิดขึ้นที่มุมคมและโปรไฟล์ที่ซับซ้อน
- พื้นผิวการทำงานที่แน่นเป็นพิเศษ เช่น หน้าซีลและรูเจาะที่แม่นยำ มักจะถูกปกปิดหรือแยกออก
- ความแข็งของพื้นผิวต่ำกว่าการอโนไดซ์แบบแข็ง ดังนั้นการเคลือบจึงง่ายต่อการเกิดรอยขีดข่วนเมื่อหน้าสัมผัสแบบเลื่อน
การเปรียบเทียบประสิทธิภาพแบบเคียงข้างกัน
ตารางด้านล่างจะสรุปว่ากระบวนการทั้งสองทำงานอย่างไรในคุณสมบัติต่างๆ ที่มักขับเคลื่อนการตัดสินใจด้านข้อมูลจำเพาะบ่อยที่สุด การให้คะแนนจะสัมพันธ์กันและขึ้นอยู่กับโลหะผสม ข้อมูลจำเพาะของฟิล์ม คุณภาพการปิดผนึก และระบบเรซิน ดังนั้นจึงควรได้รับการยืนยันตามข้อกำหนดในการทดสอบของคุณเอง
| คุณสมบัติ | อโนไดซ์ | เคลือบผง |
|---|---|---|
| ความต้านทานการกัดกร่อน | ดี ปรับปรุงโดยการปิดผนึกที่เหมาะสม | ดีเยี่ยม โดยเฉพาะในสภาวะที่มีเกลือหรือชื้น |
| ทนต่อการสึกหรอและรอยขีดข่วน | สูงมากพร้อมฮาร์ดอโนไดซ์ ปานกลางกับ Type II | รอยขีดข่วนปานกลางและลึกอาจทำให้โลหะฐานเผยออกได้ |
| ฉนวนไฟฟ้า | แข็งแกร่งชั้นออกไซด์เป็นฉนวน | ดีขึ้นอยู่กับความหนาของฟิล์มและคุณภาพการบ่ม |
| ผลกระทบความอดทนมิติ | เติบโตน้อยถึงปานกลางต้องได้รับการชดเชย | การสะสมที่มากขึ้นอาจเกินพิกัดความเผื่อที่จำกัดได้ |
| ความเสถียรของรังสียูวี | จำกัดสำหรับการเคลือบสี ดีกว่าสำหรับฟิล์มใสแบบปิดผนึก | ใช้งานได้ดีกับระบบโพลีเอสเตอร์หรือโพลียูรีเทนคุณภาพ |
| ลักษณะที่ปรากฏ | รูปลักษณ์เมทัลลิกด้วยสีโปร่งแสง | เคลือบด้าน เคลือบเงา และพื้นผิวแบบทึบแสงได้หลากหลาย |
| ทนต่อสารเคมี | ดีต่อสารเคมีอ่อน อ่อนแอในสื่ออัลคาไลน์เข้มข้น | ดีค่ะ แตกต่างกันไปตามระบบเรซิน |
| อุณหภูมิในการทำงานสูงสุด | ควบคุมโดยความเสถียรของโลหะผสมและออกไซด์เป็นหลัก | โดยปกติจะถูกจำกัดด้วยเรซิน ซึ่งมักจะมีอุณหภูมิต่ำกว่า 150 องศาเซลเซียสสำหรับระบบมาตรฐาน |
| ความเป็นไปได้ในการซ่อมแซม | เป็นเรื่องยาก ชิ้นส่วนต่างๆ มักจะถูกถอดออกและนำไปแปรรูปใหม่ | สามารถทำได้ด้วยการเติมสี แต่การจับคู่สีนั้นท้าทาย |
ผลกระทบความอดทนมิติ
ความคลาดเคลื่อนของขนาดคือส่วนที่ตัวเลือกมีความสำคัญมากที่สุดสำหรับชิ้นส่วนที่มีความแม่นยำ ฟิล์มขั้วบวก Type II แบบบางมีผลเพียงเล็กน้อยต่อคุณสมบัติส่วนใหญ่ แต่การชุบอโนไดซ์แบบแข็งและการเคลือบสีฝุ่นจะเพิ่มความหนาที่วัดได้ ซึ่งจะต้องลบออกจากการออกแบบที่ระบุ ข้อผิดพลาดทั่วไปคือการตัดเฉือนตามขนาดการวาดขั้นสุดท้าย จากนั้นพบว่าชิ้นส่วนที่เสร็จแล้วไม่เหมาะกับส่วนประกอบที่ผสมพันธุ์อีกต่อไป โครงการที่ดำเนินการอย่างดีระบุว่าแต่ละมิติมีการวัดก่อนหรือหลังการปรับสภาพพื้นผิว และปกปิดพื้นผิวการใช้งานตามนั้น
สถานการณ์การใช้งานในยานยนต์ หุ่นยนต์ และส่วนประกอบ UAV
แต่ละอุตสาหกรรมมีความต้องการพื้นผิวอลูมิเนียมที่แตกต่างกัน การตกแต่งที่ถูกต้องนั้นขึ้นอยู่กับชื่อเสียงทั่วไปไม่มากนัก แต่ขึ้นอยู่กับว่าชิ้นส่วนตั้งอยู่ตรงไหน สัมผัสอะไร และต้องอยู่ได้นานแค่ไหน สถานการณ์ต่อไปนี้สะท้อนถึงรูปแบบโครงการทั่วไป
ชิ้นส่วนอลูมิเนียมที่มีความแม่นยำในยานยนต์
โครงสร้างกล้อง ขายึดเซ็นเซอร์ และตัวระบายความร้อนเผชิญกับข้อกำหนดแยกส่วน วัสดุตกแต่งภายในและวัสดุหุ้มตกแต่งภายในได้รับประโยชน์จากการชุบอโนไดซ์ Type II หรือการเคลือบสีฝุ่นแบบละเอียดเพื่อให้รูปลักษณ์สวยงาม ชิ้นส่วนโครงสร้างและระบบส่งกำลังที่อยู่ติดกันมักต้องการการชุบอโนไดซ์อย่างหนักบนพื้นผิวที่ผสมพันธุ์และการเคลือบที่ต้านทานการกัดกร่อนบนพื้นผิวที่สัมผัส ตัวยึดเซนเซอร์ยังต้องการขนาดที่มั่นคง ดังนั้นโครงสร้างการเคลือบจะต้องได้รับการยืนยันกับส่วนต่อประสานการติดตั้งก่อนที่จะปล่อย ในโปรแกรมด้านยานยนต์ พื้นผิวที่ผ่านการทดสอบสเปรย์เกลือแต่ขยับขายึดเซ็นเซอร์ไป 2-3 ใน 10 ของมิลลิเมตรยังคงเป็นชิ้นส่วนที่ล้มเหลว
ส่วนประกอบอลูมิเนียมหุ่นยนต์อุตสาหกรรม
ตัวเรือนข้อต่อ ชิ้นส่วนส่วนปลายเอฟเฟกต์ และโครงติดตั้งทำงานในโรงปฏิบัติงานซึ่งมีละอองน้ำมัน สารหล่อเย็นกระเด็น และการจัดการบ่อยครั้งซึ่งเป็นเรื่องปกติ ส่วนต่อประสานแบบเลื่อนและแบบหมุนนั้นชอบการชุบอโนไดซ์แบบแข็ง เนื่องจากมีความทนทานต่อการสึกหรอและมีความเสี่ยงที่จะเกิดการหลุดล่อนต่ำ โครงโครงสร้างที่ไม่เคยสัมผัสโดนชิ้นส่วนที่ผสมพันธุ์สามารถใช้สีฝุ่นเพื่อให้ทนทานต่อสารเคมีและทำความสะอาดง่าย ข้อกำหนดด้านฉนวนบนจุดยึดอุปกรณ์อิเล็กทรอนิกส์มักจะทำให้พื้นผิวอะโนไดซ์พอดีตามธรรมชาติ เนื่องจากชั้นออกไซด์จะป้องกันการสัมผัสทางไฟฟ้าโดยไม่ได้ตั้งใจ
UAV และโดรน เฟรมอลูมิเนียมและชิ้นส่วนโครงสร้าง
เฟรมโดรนผสมผสานการรับแสงกลางแจ้ง การสั่นสะเทือน แสงแดด และแรงกดคงที่เพื่อรักษาน้ำหนักให้ต่ำ การเคลือบสีฝุ่นให้การป้องกันกลางแจ้งที่แข็งแกร่งและเอกลักษณ์ของสีที่ชัดเจนสำหรับเปลือกเฟรม ในขณะที่การอโนไดซ์เหมาะกับข้อต่อแขนที่มีความแม่นยำและอินเทอร์เฟซการยึดที่ต้องการความพอดีที่มั่นคง การย้อมอโนไดซ์เป็นทางเลือกที่ไม่ดีสำหรับการใช้งานภายนอกอาคารที่มีแสงแดดส่องถึงในระยะยาว เนื่องจากสีอาจเปลี่ยนไปตามเวลา ทั้งสองกระบวนการเพิ่มมวล ดังนั้นการสร้างฟิล์มจึงควรพิจารณาในงบประมาณด้านน้ำหนักและสแต็คพิกัดความเผื่อ
| สถานการณ์ | พื้นที่ชิ้นส่วนทั่วไป | แนะนำเสร็จสิ้น |
|---|---|---|
| อุปกรณ์ตกแต่งภายในรถยนต์ | แผ่นปิดตกแต่ง, ฉากยึดแผง | อโนไดซ์ประเภท II or textured powder coating |
| เซ็นเซอร์ยานยนต์และชิ้นส่วนโครงสร้าง | ตัวยึดเซ็นเซอร์ ตัวระบายความร้อน เส้นทางโหลด | การอโนไดซ์แบบแข็งบนพื้นผิวที่ใช้งานได้ การเคลือบบนพื้นที่โล่ง |
| ข้อต่อหุ่นยนต์และชิ้นส่วนที่เคลื่อนไหว | ตัวเรือน ตัวกั้นเลื่อน ส่วนต่อประสานแอคชูเอเตอร์ | อโนไดซ์อย่างหนัก |
| โครงและโครงหุ่นยนต์ | โครงยึด ตู้ ฝาครอบ | เคลือบผง |
| เปลือกของโครงเครื่องบิน UAV | ฝาครอบด้านนอก แผงโครงสร้างแบบเปลือย | เคลือบผง with outdoor-rated resin |
| ข้อต่อที่แม่นยำของ UAV | ข้อต่อแขน ส่วนต่อประสาน | อโนไดซ์ with masking on fit surfaces |
การแจกแจงส่วนต่างต้นทุน
ต้นทุนการรักษาพื้นผิวถูกขับเคลื่อนด้วยราคาที่มากกว่าราคาต่อตารางเซนติเมตร การติดตั้ง การดึง การมาสก์ และการทำงานซ้ำมักมีส่วนแบ่งในการเสนอราคาขั้นสุดท้ายมากกว่าตัวสารเคมี โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนที่มีความแม่นยำชุดเล็กๆ การทำความเข้าใจแรงผลักดันเหล่านี้ช่วยให้ผู้ซื้อถามคำถามได้ดีขึ้นก่อนที่จะเปรียบเทียบราคาของซัพพลายเออร์
ปัจจัยที่ส่งผลต่อต้นทุนการชุบอโนไดซ์
- ความซับซ้อนของชิ้นส่วน รวมถึงรูลึก ช่องภายใน และมุมแหลมคมที่ทำให้การไหลของอิเล็กโทรไลต์ซับซ้อน
- ข้อกำหนดเฉพาะของฟิล์ม เนื่องจากการอโนไดซ์แบบแข็งต้องใช้เวลาดำเนินการนานกว่าและการควบคุมการอาบน้ำที่เข้มงวดกว่า Type II
- ข้อกำหนดด้านสี เนื่องจากการย้อมสีจะเพิ่มขั้นตอนกระบวนการและการตรวจสอบความสม่ำเสมอ
- การมาสกิ้งสำหรับรูเกลียว ใบหน้าซีล และบริเวณหน้าสัมผัสทางไฟฟ้า
- ปริมาณการสั่งซื้อและความสม่ำเสมอของแบทช์ ซึ่งเป็นตัวกำหนดว่าสามารถโหลดชั้นวางได้อย่างมีประสิทธิภาพเพียงใด
ปัจจัยที่ส่งผลต่อต้นทุนการเคลือบสีฝุ่น
- ความหนาของชั้นเคลือบเป้าหมายและจำนวนชั้นเคลือบที่จำเป็นสำหรับการปกปิดที่สม่ำเสมอ
- การปรับสภาพ standard, which affects adhesion and therefore how reliable the finish will be in service.
- สีที่กำหนดเองหรือเอฟเฟกต์พิเศษ ซึ่งโดยปกติจะมีปริมาณการสั่งซื้อขั้นต่ำ
- วิธีการมาสก์และการดึง โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนที่มีคุณสมบัติเล็กๆ มากมาย
ตามแนวโน้มทั่วไป การเคลือบสีฝุ่นมีแนวโน้มที่จะประหยัดสำหรับตัวเรือนที่เรียบง่ายขนาดใหญ่ ซึ่งความครอบคลุมและรูปลักษณ์มีความสำคัญมากกว่าขนาดที่แคบ อโนไดซ์มักจะมีประสิทธิภาพมากกว่าสำหรับชิ้นส่วนขนาดเล็กที่มีความแม่นยำสูง ซึ่งฟิล์มบางและพื้นผิวใช้งานได้ดีมากกว่าการตกแต่ง
ต้นทุนที่ซ่อนอยู่ในการเลือกกระบวนการที่ผิด
การรักษาพื้นผิวที่แพงที่สุดคือการรักษาที่ต้องทำซ้ำ การระบุกระบวนการที่ไม่ถูกต้องอาจนำไปสู่ตัวอย่างที่ถูกปฏิเสธ มิติการทำงานใหม่ การผลิตล่าช้า และการตรวจสอบที่ล้มเหลว ต้นทุนการตกแต่งล่วงหน้าที่เพิ่มขึ้นเล็กน้อยมักจะเล็กน้อยเมื่อเทียบกับผลกระทบตามกำหนดการของการตกแต่งที่ไม่ตรงตามเป้าหมายที่ยอมรับได้หรือความทนทาน ในหลายโปรแกรม ชุดต้นแบบที่ถูกปฏิเสธหนึ่งชุดมีค่าใช้จ่ายมากกว่างบประมาณการตกแต่งทั้งหมดในปีการผลิตแรก
วิธีเลือกระหว่างอโนไดซ์และการเคลือบสีฝุ่น
การเลือกการตกแต่งจะง่ายขึ้นเมื่อการตัดสินใจผูกติดอยู่กับการทำงานของแต่ละพื้นผิว แทนที่จะเชื่อมโยงกับชิ้นส่วนโดยรวม ส่วนประกอบจำนวนมากต้องการการรักษามากกว่าหนึ่งครั้ง และข้อกำหนดเฉพาะที่ดีที่สุดมักจะสะท้อนถึงความเป็นจริงนั้น
เลือกอโนไดซ์เมื่อใด
- พื้นผิวต้องมีความคลาดเคลื่อนสูง และความหนาของฟิล์มต้องคงน้อย
- ความต้านทานต่อการสึกหรอเป็นสิ่งสำคัญ โดยเฉพาะอย่างยิ่งสำหรับพื้นผิวที่เลื่อน หมุน หรือสัมผัสซ้ำๆ
- ต้องการรูปลักษณ์ที่เป็นโลหะและชิ้นส่วนส่วนใหญ่จะอยู่ในอาคารหรือได้รับการปกป้อง
- จำเป็นต้องมีฉนวนไฟฟ้าพื้นผิวในการติดตั้งหรือคุณสมบัติการผสมพันธุ์
- คาดว่าจะเกิดการเสียดสีอย่างรุนแรงหรือการสัมผัสที่มีฤทธิ์กัดกร่อน ในกรณีนี้ การอโนไดซ์แบบแข็งเป็นข้อกำหนดจำเพาะที่เหมาะสม
เลือกเคลือบสีฝุ่นเมื่อใด
- การป้องกันการกัดกร่อนภายนอกอาคารและความสม่ำเสมอของสีในระยะยาวคือสิ่งสำคัญที่สุด
- รูปลักษณ์และพื้นผิวที่สวยงามช่วยขับเคลื่อนการออกแบบ
- ความไม่สมบูรณ์ของพื้นผิวเล็กน้อยจะต้องถูกปกปิดด้วยสายตาแทนที่จะเปิดเผย
- ความคลาดเคลื่อนที่สำคัญมีผลกับพื้นผิวเพียงไม่กี่พื้นผิวที่สามารถปกปิดได้ ในขณะที่ส่วนที่เหลือสามารถรับโครงสร้างเพิ่มเติมได้
ตัวเลือกอื่น ๆ ที่ควรค่าแก่การกล่าวถึงสั้น ๆ
การเคลือบแบบไม่ใช้ไฟฟ้า ระบบ e-coat และฟิล์มแห้งที่ใช้ PTFE ยังสามารถตอบสนองความต้องการเฉพาะ เช่น ความทนทานต่อสารเคมีหรือแรงเสียดทานต่ำ โดยปกติจะถูกเลือกสำหรับข้อกำหนดเฉพาะมากกว่าเป็นทางเลือกทั่วไป การรักษาแบบคู่ เช่น การชุบอโนไดซ์อย่างหนักบนพื้นผิวที่ใช้งานรวมกับการเคลือบสีฝุ่นบนพื้นผิวภายนอก เป็นเรื่องปกติในโครงการยานยนต์และหุ่นยนต์ที่มีความต้องการสูง และมักจะให้ความสมดุลโดยรวมที่ดีที่สุด
เคล็ดลับการมาสก์: กำหนดโซนการมาสกิ้งบนแบบสำหรับรูเกลียว พื้นผิวการซีล หน้าสัมผัสกราวด์ และเส้นผ่านศูนย์กลางแบบสวมอัด คำบรรยายที่ชัดเจนช่วยป้องกันการเคลือบโดยไม่ได้วางแผนในพื้นที่ที่ต้องเปลือยเปล่าหรือภายในแถบมิติแคบ
ข้อผิดพลาดทั่วไปที่ผู้ซื้อทำ
- ละเว้นความหนาของชั้นเคลือบในการวางแผนพิกัดความเผื่อ ภาพวาดแสดงขนาดเปลือย แต่ส่วนที่เสร็จแล้วได้เพิ่มฟิล์มเข้าไป กำหนดว่าจะใช้มิติข้อมูลก่อนหรือหลังการรักษา
- การระบุการอโนไดซ์แบบแข็งสำหรับชิ้นส่วนเครื่องสำอางเท่านั้น การชุบอโนไดซ์แบบแข็งจะเพิ่มต้นทุนและเวลาดำเนินการโดยไม่เกิดประโยชน์ใดๆ เมื่อชิ้นส่วนไม่เคยเห็นการสึกหรอหรือการเลื่อนสัมผัส
- การใช้อโนไดซ์แบบย้อมสำหรับการใช้งานภายนอกอาคารในระยะยาว การสัมผัสรังสียูวีอาจทำให้ฟิล์มที่ย้อมแล้วจางลง ซึ่งเป็นปัญหาทั่วไปบนเปลือกโดรนที่มีแสงแดดส่องถึงและส่วนประกอบภายนอกของยานยนต์
- ข้ามการปรับสภาพที่เหมาะสม น้ำมัน ออกไซด์ และสารตกค้างในการจัดการลดการยึดเกาะของการเคลือบผงและส่งผลต่อความสม่ำเสมอของฟิล์มขั้วบวก ส่งผลให้เกิดการลอกหรือเป็นหย่อม ๆ
- ล้มเหลวในการสื่อสารข้อกำหนดการปกปิด หากไม่มีคำแนะนำที่ชัดเจน เกลียวอาจเต็มไปด้วยสารเคลือบ และพื้นผิวสัมผัสอาจสูญเสียการนำไฟฟ้าหรือความพอดี
การหลีกเลี่ยงข้อผิดพลาดทั้งห้านี้มักมีความสำคัญมากกว่าการเลือกผิวสำเร็จที่สมบูรณ์แบบ เนื่องจากความล้มเหลวของพื้นผิวส่วนใหญ่ในชิ้นส่วนอะลูมิเนียมที่มีความแม่นยำนั้นมาจากช่องว่างในการสื่อสารมากกว่าจากทางเคมี
บทสรุป: การจับคู่การเสร็จสิ้นให้เข้ากับงาน
ไม่มีการชุบผิวแบบสากลสำหรับอะลูมิเนียม อโนไดซ์เป็นตัวเลือกที่แข็งแกร่งกว่าสำหรับประสิทธิภาพการทำงานที่แม่นยำ รวมถึงค่าเผื่อที่แคบ ความต้านทานการสึกหรอ และฉนวนไฟฟ้า การเคลือบสีฝุ่นเป็นตัวเลือกที่แข็งแกร่งกว่าสำหรับการป้องกันการกัดกร่อนที่แข็งแกร่ง สีที่สม่ำเสมอ และการครอบคลุมการมองเห็นบนพื้นผิวที่เปิดโล่ง ในโครงการจริงหลายๆ โครงการ ผลลัพธ์ที่ดีที่สุดมาจากการรวมทั้งสองกระบวนการในพื้นที่ต่างๆ ของส่วนเดียวกัน
แนวทางที่เชื่อถือได้มากที่สุดคือการกำหนดพื้นผิวการทำงาน คุณลักษณะที่สำคัญต่อความคลาดเคลื่อน การสัมผัสกับสิ่งแวดล้อม และข้อกำหนดด้านรูปลักษณ์ก่อนที่จะเลือกกระบวนการ การแชร์แบบร่าง คำอธิบายพิกัดความเผื่อ และสภาพการทำงานกับผู้ผลิตของคุณตั้งแต่เนิ่นๆ ช่วยให้สามารถวางแผนการรักษาพื้นผิวควบคู่ไปกับการตัดเฉือนหรือการขึ้นรูปได้ สำหรับโครงการที่สร้างขึ้นบน ส่วนประกอบอลูมิเนียมตีขึ้นรูปเย็น หรือตัวเรือนเครื่องจักรที่มีความแม่นยำ การประสานงานตั้งแต่เนิ่นๆ นี้มักจะสร้างความแตกต่างระหว่างการเปิดตัวที่ราบรื่นและการแก้ไขที่มีค่าใช้จ่ายสูง
คำถามที่พบบ่อย
คำถามที่ 1: อโนไดซ์เปลี่ยนขนาดของชิ้นส่วนอะลูมิเนียมหรือไม่
ใช่. อโนไดซ์จะทำให้ชั้นออกไซด์เติบโตในพื้นผิวบางส่วนและออกไปด้านนอกบางส่วน ดังนั้นขนาดจึงเปลี่ยนแปลงทั้งสองด้าน ฟิล์ม Type II มีความบางและมักจะมีผลกระทบเล็กน้อย ในขณะที่การชุบอโนไดซ์แบบแข็งจะทำให้มีการเติบโตมากขึ้น ภาพวาดควรระบุว่าจะใช้ขนาดก่อนหรือหลังการรักษา และควรชดเชยการเติบโตของฟิล์มบนคุณสมบัติที่สำคัญ
คำถามที่ 2: การเคลือบสีฝุ่นเหมาะสำหรับชิ้นส่วนอะลูมิเนียมที่มีความทนทานต่ำหรือไม่
สามารถใช้ได้เฉพาะเมื่อมีการวางแผนความหนาของการเคลือบไว้ในการออกแบบหรือปิดบังพื้นผิวที่สำคัญเท่านั้น การเคลือบสีฝุ่นจะเพิ่มฟิล์มที่หนากว่าการอโนไดซ์ ดังนั้นโดยทั่วไปแล้วจะเหมาะกับตัวเรือน ฝาครอบ และเฟรมมากกว่าการเจาะที่แม่นยำ ใบหน้าซีล หรือเส้นผ่านศูนย์กลางแบบกดพอดี
คำถามที่ 3: พื้นผิวแบบใดดีกว่าสำหรับโดรนกลางแจ้งหรือชิ้นส่วนภายนอกรถยนต์
เคลือบผง with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
คำถามที่ 4: การชุบอโนไดซ์แบบแข็งจะคุ้มค่ากับค่าใช้จ่ายเพิ่มเติมเมื่อใด
การชุบอโนไดซ์แบบแข็งเป็นสิ่งที่ควรค่าแก่การระบุเมื่อพื้นผิวสัมผัสกับการเลื่อน การเสียดสีซ้ำๆ การเสียดสี หรือการสึกหรอสูงตลอดอายุการใช้งาน สำหรับชิ้นส่วนเครื่องสำอางหรือส่วนประกอบที่ไม่เคยสัมผัสกับพื้นผิวอื่นๆ การอโนไดซ์แบบ Type II หรือการเคลือบสีฝุ่นมักเป็นตัวเลือกที่ประหยัดกว่า
คำถามที่ 5: ฉันควรส่งข้อมูลอะไรบ้างไปยังผู้ผลิตก่อนที่จะเลือกการรักษาพื้นผิว
แบ่งปันภาพวาดพร้อมคำบรรยายพิกัดความเผื่อ รายการพื้นผิวการใช้งานและความสวยงาม สภาพแวดล้อมการทำงานที่คาดหวัง อายุการใช้งานที่ต้องการ ความต้องการฉนวนไฟฟ้าหรือการต่อสายดิน และข้อกำหนดการปิดบังสำหรับเกลียวและพื้นที่สัมผัส ข้อมูลนี้ช่วยให้ผู้ผลิตแนะนำการตกแต่งและวางแผนขั้นตอนกระบวนการได้อย่างถูกต้อง

-
เบอร์โทรศัพท์
+86-0572-2210226หมายเลขโทรศัพท์
+86-13819283977 +86-13655726561 +86-13567228000ที่อยู่
อาคาร B, สวนอุตสาหกรรมนวัตกรรมและผู้ประกอบการ, เลขที่ 288, ถนนหยานซาน, เมืองหูโจว, มณฑลเจ้อเจียง, จีนคิวอาร์โค้ด
-
ลิงค์ด่วน
บ้าน สินค้า เกี่ยวกับเรา ความสามารถ อุตสาหกรรม ข่าว ติดต่อเรา -
สำรวจ
เปลือกกล้องอลูมิเนียมของยานพาหนะ อลูมิเนียมรีดเย็น ชิ้นส่วนอลูมิเนียมตีเย็น -
โปรดติดต่อเรา